双工位吨袋包装秤的五大核心优势 禾智诚科技引领高效包装新标准
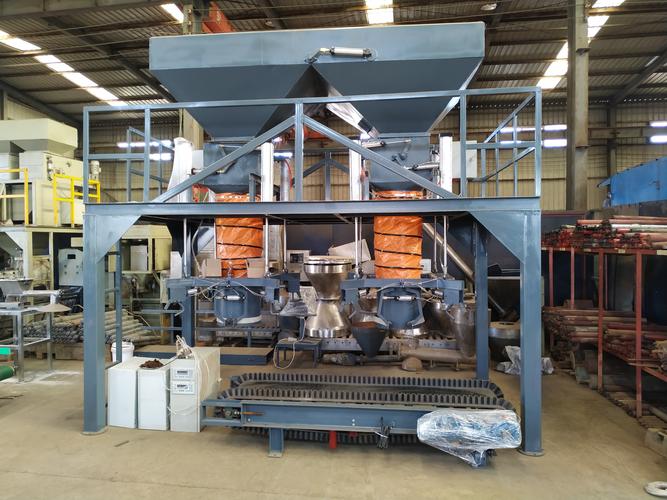
在化工、建材、食品、饲料等大宗物料包装领域,吨袋包装秤是生产线上的关键设备。传统单工位包装秤因效率低、人工干预多,逐渐难以满足日益增长的高产能需求。禾智诚科技推出的双工位吨袋包装秤,凭借其创新设计和稳定性能,正成为越来越多企业的首选。本文将详细解析双工位吨袋包装秤的突出优点。
1. 效率翻倍,产能显著提升
双工位设计意味着设备可同时或交替进行两个吨袋的称重与包装作业。当一个工位在灌注物料时,另一个工位可同步完成套袋、夹袋、卸袋等辅助操作,消除了单工位设备等待灌装的空档期。实测表明,禾智诚双工位吨袋包装秤的包装速度可达单工位的1.6-1.8倍,对于年产10万吨以上的生产线,仅此一项即可节省30%以上的包装时间,助力企业快速完成订单交付。
2. 精度稳定,减少物料浪费
禾智诚科技采用高精度称重传感器与双速给料控制策略:先快速大流量填充,接近目标值时自动切换慢速精补,双工位独立称重系统互不干扰。这种设计将动态称重误差控制在±0.2%以内,远超行业标准。双工位可分别设置不同规格的包装重量,实现柔性生产,避免因频繁调整参数导致的精度波动,从源头减少物料损耗。
3. 降低人工强度与操作复杂度
双工位设备配备人性化的操作界面和自动夹袋、自动脱钩机构。工人只需在两侧挂袋,剩余灌装、称量、卸袋全部自动完成。双工位可协调逻辑:当一侧称重完成,系统自动提示卸袋,同时另一侧已进入灌装状态,无间歇作业。这不仅减少了操作人员数量(一人可看管双工位),还降低了重复劳动带来的疲劳感和误操作风险。
4. 结构紧凑,节省空间与能耗
虽然增加了工位,但禾智诚通过共用储料斗、共用除尘系统和一体化框架设计,使设备占地面积仅比单工位增加30%左右,而产能却提升近80%。合理的力学结构使得吨袋在起吊、升降过程中重心稳定,对厂房承重要求更低。优化的气路和电机控制策略降低了单位产量的电能消耗,符合绿色生产理念。
5. 维护便捷,可靠性高
双工位设计允许在不停机的情况下对单侧工位进行检修(例如更换称重传感器或清理夹袋器)。禾智诚科技选用耐磨不锈钢和模块化电气元件,关键部件如气缸、阀门均采用进口品牌,平均无故障时间超过8000小时。智能诊断系统实时监控双工位运行状态,提前预警异常,将计划外停机风险降至最低。
禾智诚科技的双工位吨袋包装秤从效率、精度、人工、空间、维护五个维度为用户带来实实在在的价值。无论是新建智能工厂还是老旧产线升级,它都能成为提升包装环节竞争力的有力工具。若您正面临产能瓶颈或包装成本压力,不妨深入了解禾智诚双工位解决方案,开启高效、精准、省心的包装新体验。
如若转载,请注明出处:http://www.songpanshuiwu.com/product/22.html
更新时间:2026-11-03 16:28:50